

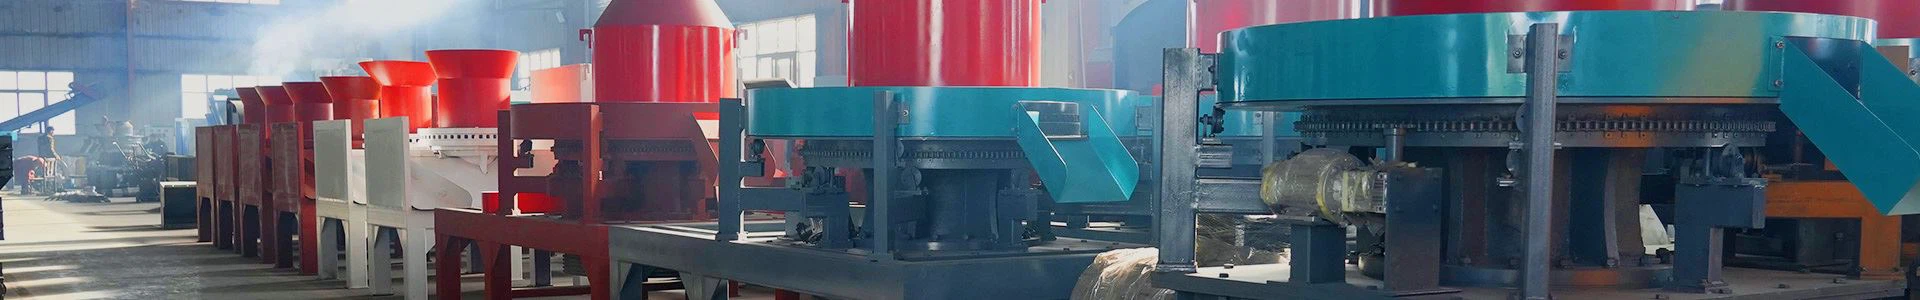
من رقائق الخشب إلى وقود الكريات: كيف يعمل خط كريات الكتلة الحيوية
من المواد الخام إلى الحبيبات النهائية
المكونات الأساسية لخط إنتاج حبيبات الكتلة الحيوية النموذجي هي المطحنة، والمجفف، وآلة التكوير، وآلة التعبئة والتغليف. إذا كان قطر المادة الخام المراد معالجتها يتجاوز 100 ملم، فيجب أيضًا استخدام آلة التقطيع. ومن خلال العمل معًا، تشكل هذه الآلات عملية إنتاج كاملة تنقل المواد من رقائق الخشب الخام إلى وقود الحبيبات المعبأ في أكياس.
يتم تحديد جودة الحبيبات قبل فترة طويلة من وصول المادة إلى آلة التكوير. تزيل كل مرحلة من المراحل الأولية عقبة واحدة محددة: تتحكم آلة التقطيع والمطحنة في حجم الجسيمات، ويتحكم المجفف في الرطوبة، وتتحكم آلة التكوير في الكثافة، وتحمي مرحلة التبريد والتعبئة الحبيبات النهائية من استعادة الرطوبة والكسر. يكون الخط جيدًا بقدر أضعف خطوته، لذلك يجب مطابقة السعة عبرها جميعًا.
التحضير: التقطيع والسحق والتجفيف
في المرحلة الأولى، تتم معالجة قطع الخشب الكبيرة التي يتجاوز قطرها 100 ملم إلى 220 ملم في آلة التقطيع لتحويلها إلى خيوط أصغر من 100 ملم. تعتبر هذه الخطوة حاسمة للتقدم السلس لمراحل التكوير اللاحقة، لأن الطاحن لا يمكنه قبول القطع كبيرة الحجم.
تم تصميم الطاحن لتقليل خيوط الخشب بدقة بأقطار تتراوح من 10 مم إلى 100 مم إلى نشارة الخشب بحجم الجسيمات الذي يتطلبه القالب. إن الطحن الناعم والمتساوي هو ما يضمن جودة المواد الخام المثالية: تنتج الجزيئات الخشنة كريات ضعيفة ذات أسطح خشنة، بينما تنتج الدقائق الناعمة المتسقة منتجًا كثيفًا وموحدًا.
يقوم المجفف بعد ذلك بإزالة الماء الفائض من نشارة الخشب بمحتوى رطوبة أعلى من 20 بالمائة. الهدف هو الاحتفاظ بالرطوبة ضمن النطاق الأمثل الذي يتراوح بين 10 بالمائة إلى 15 بالمائة بحيث تتم عملية التكوير بسلاسة. تومض المادة الرطبة جدًا بحيث لا يمكن أن تتبخر داخل القالب وتنتج حبيبات ناعمة ومتشققة، في حين أن المادة الجافة جدًا تفتقر إلى مادة رابطة طبيعية كافية وتستهلك طاقة إضافية لكل طن.
التكوير والتبريد والتعبئة والتغليف
يقوم جهاز تكوير الكتلة الحيوية بمعالجة نشارة الخشب المجففة، بمحتوى رطوبة يتراوح من 10 إلى 15 بالمائة، إلى كريات الكتلة الحيوية المتجددة المناسبة للاحتراق المباشر. تقوم قوالب القالب وبكرات الضغط بضغط المادة، كما أن الاحتكاك المتولد داخل القالب يعمل على تليين اللجنين الطبيعي للخشب بحيث تترابط الألياف معًا دون أي مادة مضافة خارجية.
بعد التكوير، يتم تخزين الكريات في صومعة التبريد لضمان الجودة وإطالة عمرها الافتراضي. يتم تبريد الكريات بسرعة في الصومعة قبل تعبئتها جيدًا بواسطة مكبس لتسهيل تخزينها ونقلها. التبريد السريع مهم لأن الكريات الساخنة تكون طرية وتطلق الرطوبة أثناء تبريدها؛ إن تعبئتها بشكل دافئ من شأنه أن يحبس تلك الرطوبة داخل الكيس ويسبب العفن والانهيار في التخزين.
مواصفات معدات خط الحبيبات
يسرد الجدول أدناه المواصفات المنشورة لسلسلة الكريات، بما في ذلك قوة المحرك، وكمية ثقب القالب، والسعة، وحجم الكريات.
| نموذج | قوة | فتحة العفن | القدرة على المواد الصلبة الصناعية (t/h) | القدرة على الكتلة الحيوية (طن/ساعة) | حجم الحبيبة (مم) |
|---|---|---|---|---|---|
| مكيك-36 | 45 كيلوواط | 36 | 0.5 - 1.0 | 1.0 - 1.5 | 32 x 32 x 50 - 100 |
| مكيك-48 | 75 كيلوواط | 48 | 1.0 - 1.5 | 1.5 - 2.5 | 32 x 32 x 50 - 100 |
| مكيك-72 | 110 كيلو واط | 72 | 2.0 - 2.5 | 2.5 - 3.5 | 32 x 32 x 50 - 100 |
| مكيك-90 | 132 كيلوواط | 90 | 2.0 - 2.5 | 3.5 - 5.0 | 32 x 32 x 50 - 100 |
| مكيك-120 | 200 كيلوواط | 120 | 3.0 - 4.0 | 4.0 - 6.0 | 32 x 32 x 50 - 100 |
| مكيك-150 | 250 كيلوواط | 150 | 4.0 - 6.0 | 6.0 - 10.0 | 32 x 32 x 50 - 100 |
القدرة تعتمد على المواد الخام. تعمل الكتلة الحيوية الخفيفة والفضفاضة، مثل القش ونشارة الخشب، بإنتاج أعلى من المخلفات الصناعية الصلبة الكثيفة لنفس القالب، ولهذا السبب تنشر السلسلة عمودين للسعة. عند تغيير حجم الخط، ابدأ من الناتج المعدل للرطوبة- والذي يمكن للمطحنة والمجفف توفيره فعليًا، ثم حدد آلة التكوير بحيث تكون المكبس آخر آلة تصل إلى الحد الأقصى لها وليس الأولى.
مراقبة الخط واستقرار العملية
يتم بناء خط الحبيبات المستقر حول مدخلات مستقرة. يقوم النظام بمراقبة حالة الإنتاج في الوقت الحقيقي بحيث تظل جميع معلمات التشغيل ضمن نطاقها المحدد، مما يحسن الدقة والاستقرار. يراقب المشغلون ثلاثة أرقام فوق كل الأرقام الأخرى: الحمل على المحرك الرئيسي، ورطوبة التغذية، ودرجة حرارة القالب.
حمل المحرك- يشير الحمل المرتفع مع التغذية الثابتة إلى وجود قالب مهترئ أو ثقب مسدود.
تغذية الرطوبة- الانجراف للخارج بنسبة 10 إلى 15 بالمائة يغير الكثافة ويزيد الغرامات.
درجة حرارة الموت- يجب أن يظل القالب دافئًا بدرجة كافية لتليين اللجنين ولكن ليس ساخنًا لدرجة أن الخشب يحترق.
تعمل عملية الغربلة بعد التبريد على إزالة الدقائق المتولدة أثناء المناولة وإعادتها إلى آلة التكوير، وبالتالي فإن المادة الوحيدة التي تخرج من الخط هي وقود الكريات النهائي القابل للبيع.
الأسئلة المتداولة
س: ما هي المعدات التي تشكل خط إنتاج كامل لكريات الكتلة الحيوية؟
آلة تقطيع عندما يتجاوز حجم المادة الخام 100 مم، ومطحنة، ومجفف، وآلة تكوير، ومرحلة تبريد وتعبئة، ترتبط بواسطة ناقلات ويتم التحكم فيها كعملية واحدة.
س: لماذا هناك حاجة إلى آلة التقطيع قبل الطاحن؟
يتم أولاً قطع القطع من 100 مم إلى 220 مم إلى خيوط أصغر من 100 مم، لأن الطاحن يحول المواد فقط بين 10 مم و100 مم إلى نشارة الخشب.
س: ما هو محتوى الرطوبة الذي يستهدفه المجفف؟
يتم تجفيف المواد التي تدخل بنسبة رطوبة أعلى من 20 بالمائة إلى نطاق 10 إلى 15 بالمائة مما يسمح بالتكوير السلس وتكوين الحبيبات الكثيفة.
س: لماذا يجب تبريد الكريات قبل التعبئة والتغليف؟
الكريات الساخنة ناعمة ولا تزال تطلق الرطوبة. يؤدي التبريد السريع في الصومعة إلى تقويتها ويمنع العفن والتفتت بمجرد إغلاق الأكياس.
س: لماذا يوجد عمودين للسعة في جدول المواصفات؟
تعمل المخلفات الصلبة الصناعية الكثيفة بإنتاج أقل من الكتلة الحيوية الخفيفة على نفس القالب، لذلك يتم تصنيف السلسلة بشكل منفصل لكل مجموعة مواد.
س: كيف يتم التحكم في حجم الحبيبات؟
يتم تحديد حجم الحبيبات بواسطة ملف تعريف القالب وموضع القطع. يبلغ حجم الملف المنشور للسلسلة 32 × 32 ملم بأطوال تتراوح بين 50 ملم و100 ملم.


